A usinagem de um aço endurecido pode ser tecnicamente viável e economicamente vantajosa. Mas o aumento de dureza modifica as forças de corte, o desgaste das ferramentas e a sensibilidade a vibrações, exigindo uma estratégia diferente da utilizada antes da têmpera.
O que muda depois da têmpera?
A dureza elevada aumenta a exigência sobre a aresta de corte e pode acelerar determinados mecanismos de desgaste. Dependendo da liga e da condição térmica, a remoção de material pode envolver temperaturas de corte mais altas, forças significativas e maior risco de lascamento da ferramenta. Por isso, repetir parâmetros utilizados no aço recozido raramente é a melhor abordagem.
O desafio é relevante em cavidades de moldes, punções, insertos e componentes que recebem acabamento após o tratamento térmico. A sequência tem vantagens: muitas superfícies funcionais são finalizadas depois das possíveis distorções da têmpera. Em contrapartida, as operações de acabamento passam a exigir maior atenção ao comportamento da ferramenta.
Qual ferramenta de corte é adequada?
A escolha depende de tipo de operação, material, dureza, geometria e rigidez disponível. No fresamento de aços endurecidos, são utilizadas classes de metal duro com revestimentos e geometrias apropriados, entre outras soluções específicas. No torneamento de aços muito duros, insertos de CBN podem ser indicados em condições adequadas.
Não existe um limite de HRC que, sozinho, determine a ferramenta correta. Uma cavidade em H13, uma matriz em D2 e uma peça de 4140 com endurecimento superficial podem apresentar comportamentos bastante distintos, mesmo quando a medição de dureza parece semelhante.
Por que a vibração se torna crítica?
Ferramentas longas, fixação deficiente, contatos intermitentes e mudanças bruscas no engajamento podem provocar vibrações. Em um componente endurecido, o impacto na aresta tende a ser especialmente prejudicial à vida da ferramenta e ao acabamento superficial.
Para reduzir esse risco, convém avaliar menor balanço da ferramenta, porta-ferramentas rígidos, trajetórias sem mudanças bruscas de direção, sobremetal uniforme e estratégias que controlam o engajamento radial. A melhor combinação de avanço, rotação e profundidade deve ser determinada a partir de recomendações do fabricante, ensaios e condições reais do conjunto máquina-ferramenta-peça.
O papel da programação CAM
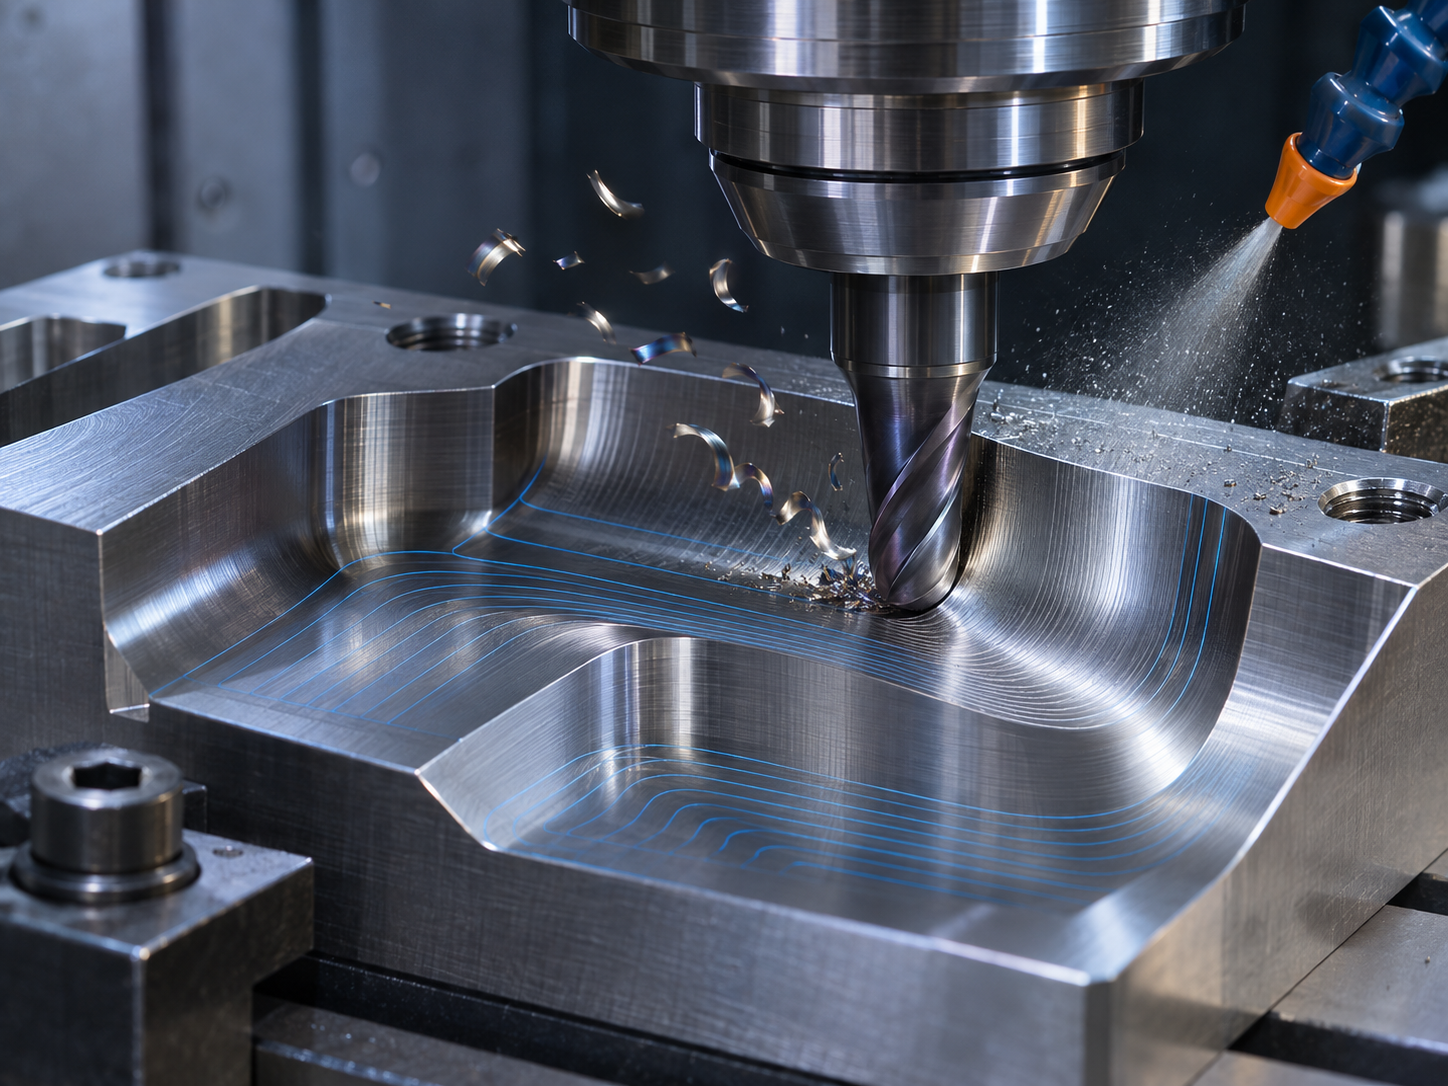
A programação não deve apenas reproduzir o contorno nominal do modelo. É necessário evitar entradas agressivas, excesso de contato em cantos internos e mudanças abruptas de carga. Operações de pré-acabamento são úteis para deixar sobremetal mais constante antes do passe final.
Em regiões profundas, a geometria da cavidade pode exigir ferramentas esbeltas ou extensões. Isso torna importante analisar acesso, interferências, deflexão e a possibilidade de utilizar outras operações de fabricação para determinadas regiões.
Fresamento, retífica ou eletroerosão: qual processo escolher?
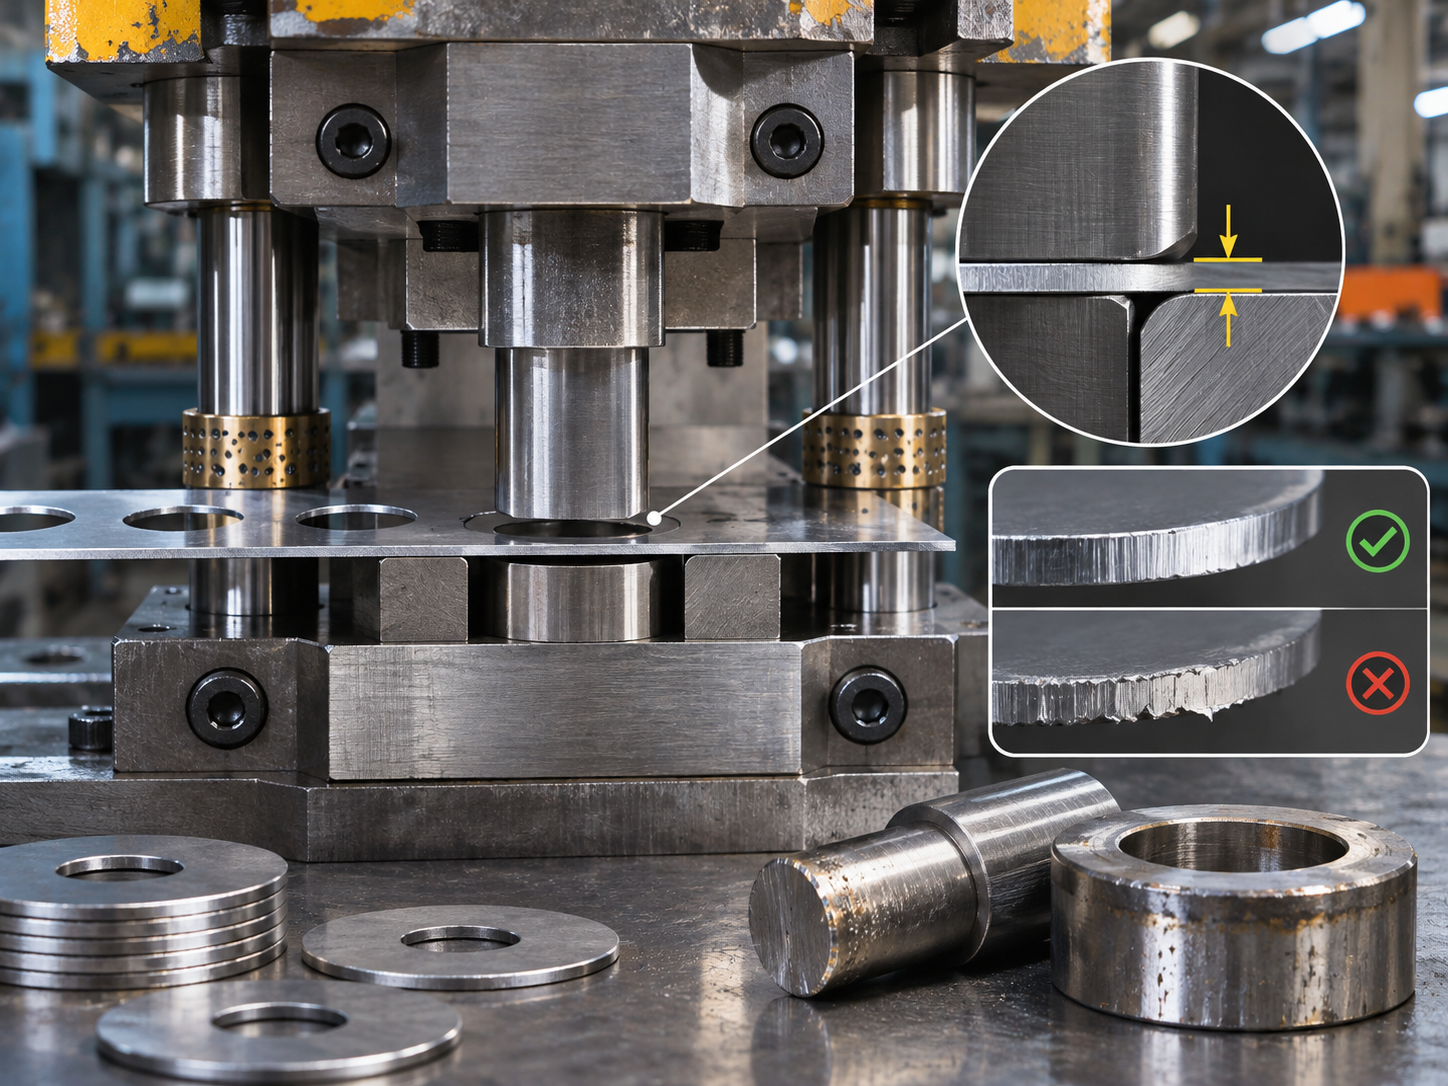
O fresamento de aço temperado pode ser adequado a superfícies tridimensionais e detalhes acessíveis pela ferramenta. A retífica tende a ser interessante para superfícies planas, cilíndricas ou geometrias específicas que exijam acabamento e controle dimensional rigoroso. A eletroerosão pode oferecer acesso a cavidades e cantos que não são economicamente produzidos por fresa convencional, desde que o material seja eletricamente condutivo.
Cada processo tem limitações. A retífica exige cuidados com danos térmicos; a eletroerosão demanda controle de parâmetros e da camada superficial alterada; o fresamento pode sofrer com vibrações e desgaste de aresta. Em ferramentas críticas, a rota mais eficiente pode combinar processos em vez de insistir em apenas um.
Como evitar problemas dimensionais depois da usinagem?
A temperatura da peça, a estabilidade da fixação, o desgaste progressivo da ferramenta e a escolha das referências influenciam o resultado. Medições realizadas imediatamente após a usinagem de uma superfície aquecida podem não refletir sua dimensão em condição estabilizada. Também é necessário considerar que tolerâncias muito estreitas exigem estratégia de inspeção compatível.
Para componentes com múltiplas faces funcionais, o quarto eixo e o apalpamento podem ajudar a controlar o referenciamento, conforme os recursos disponíveis. Mas essas soluções não compensam falhas de rigidez, distorções do material ou erros de preparação.
Um critério econômico que costuma ser esquecido
Nem sempre compensa retirar todo o sobremetal depois da têmpera. Em determinados casos, uma boa solução é realizar desbaste e pré-acabamento em condição mais usinável, aplicar o tratamento térmico e reservar material suficiente para operações finais. O custo total precisa considerar tempo de usinagem, ferramenta, inspeção, tratamento e riscos de retrabalho.
Na Mach Tooling, a definição da estratégia de fabricação considera geometria, material, tratamento e tolerâncias de cada componente, com recursos de usinagem CNC em 3 e 4 eixos e processos complementares conforme a necessidade.
Em resumo: usinar aço temperado não depende apenas de uma fresa capaz de cortar material duro. Depende do planejamento conjunto entre tratamento térmico, programação, fixação e controle dimensional.