Em ferramentas de corte, matrizes e moldes, especificar a dureza mais alta possível pode parecer uma forma de aumentar a resistência ao desgaste. Em algumas condições, porém, essa decisão aumenta o risco de lascamento, trincas ou falha prematura.
Por que a dureza não resolve todos os problemas?
Dureza é uma propriedade relacionada à resistência do material à deformação localizada. Em ferramentas, pode contribuir para a resistência ao desgaste, mas não descreve sozinha o comportamento diante de impacto, flexão, tensões concentradas ou variações de temperatura. Uma peça muito dura pode suportar abrasão e, ao mesmo tempo, ser vulnerável a lascamentos em regiões de seção reduzida.
Na seleção de um tratamento térmico, é necessário observar o mecanismo predominante de falha. Uma matriz que perde geometria por desgaste precisa de uma resposta diferente daquela que apresenta trincas próximas de raios pequenos. A elevação indiscriminada da dureza pode melhorar o primeiro aspecto e agravar o segundo.
O que acontece na têmpera e no revenimento?
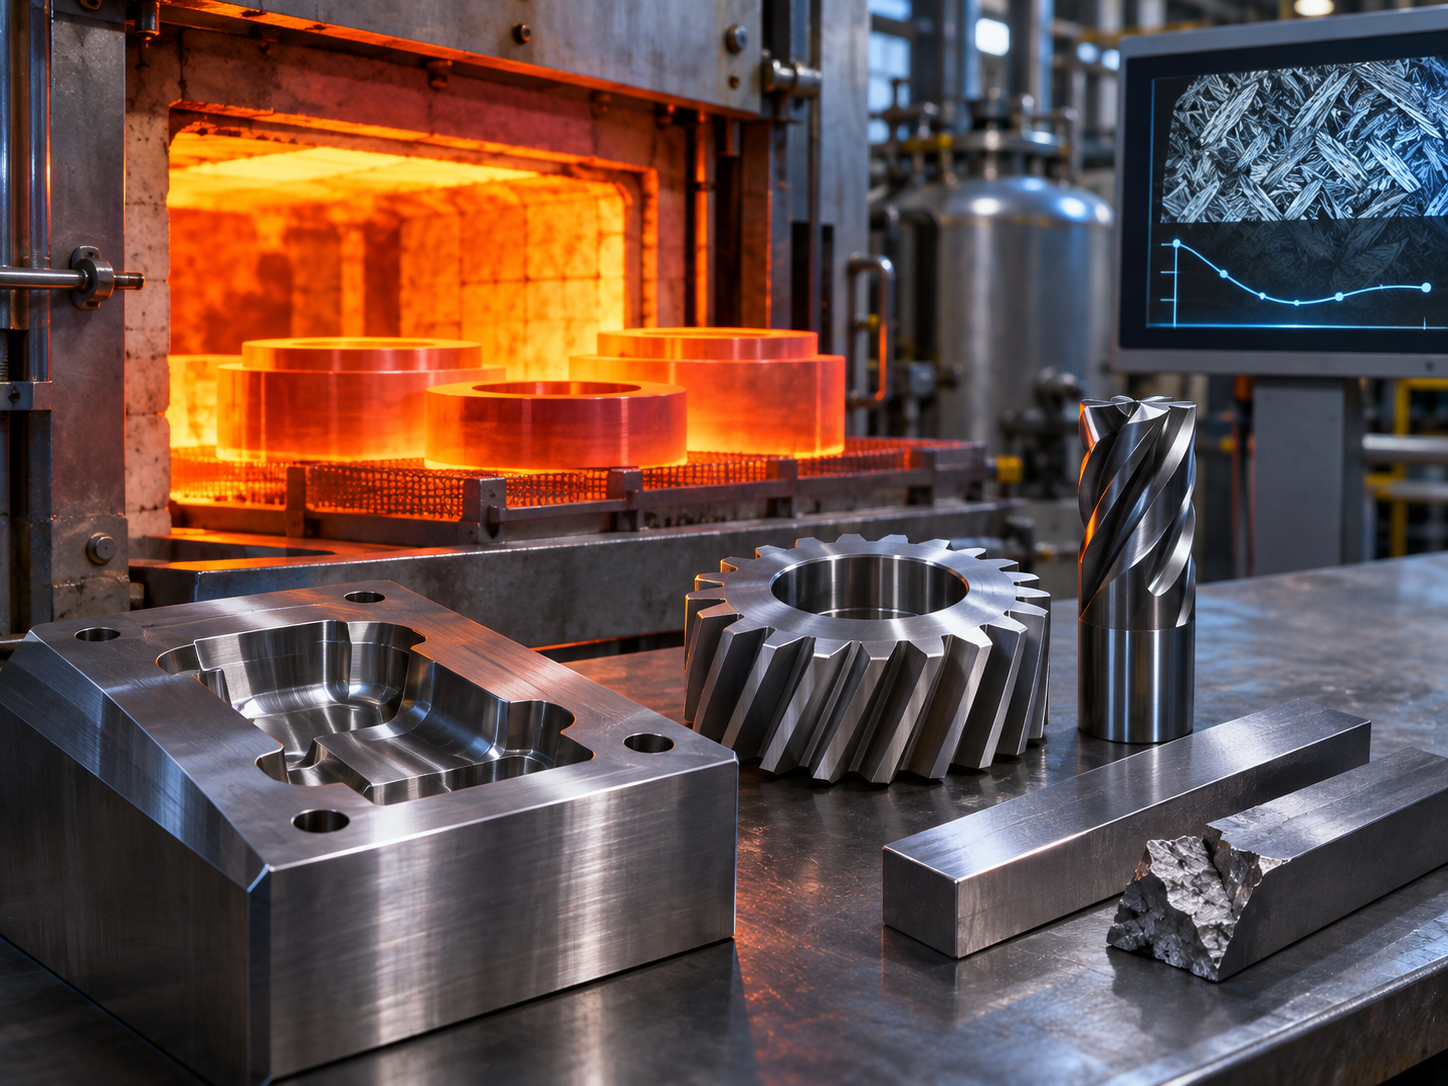
Em muitos aços temperáveis, o ciclo envolve austenitização, resfriamento controlado e revenimento. A têmpera busca obter microestruturas de elevada dureza, mas também introduz tensões e pode provocar alterações dimensionais. O revenimento ajusta o equilíbrio entre dureza, tenacidade e estabilidade, segundo a composição química e a aplicação.
Não existe uma temperatura de revenimento universal. A curva de dureza em função do revenimento é específica de cada aço e deve ser consultada na documentação do fabricante. Em certos aços-ferramenta, há ainda comportamento associado a endurecimento secundário e transformação de austenita retida.
Por que ferramentas empenam depois do tratamento térmico?
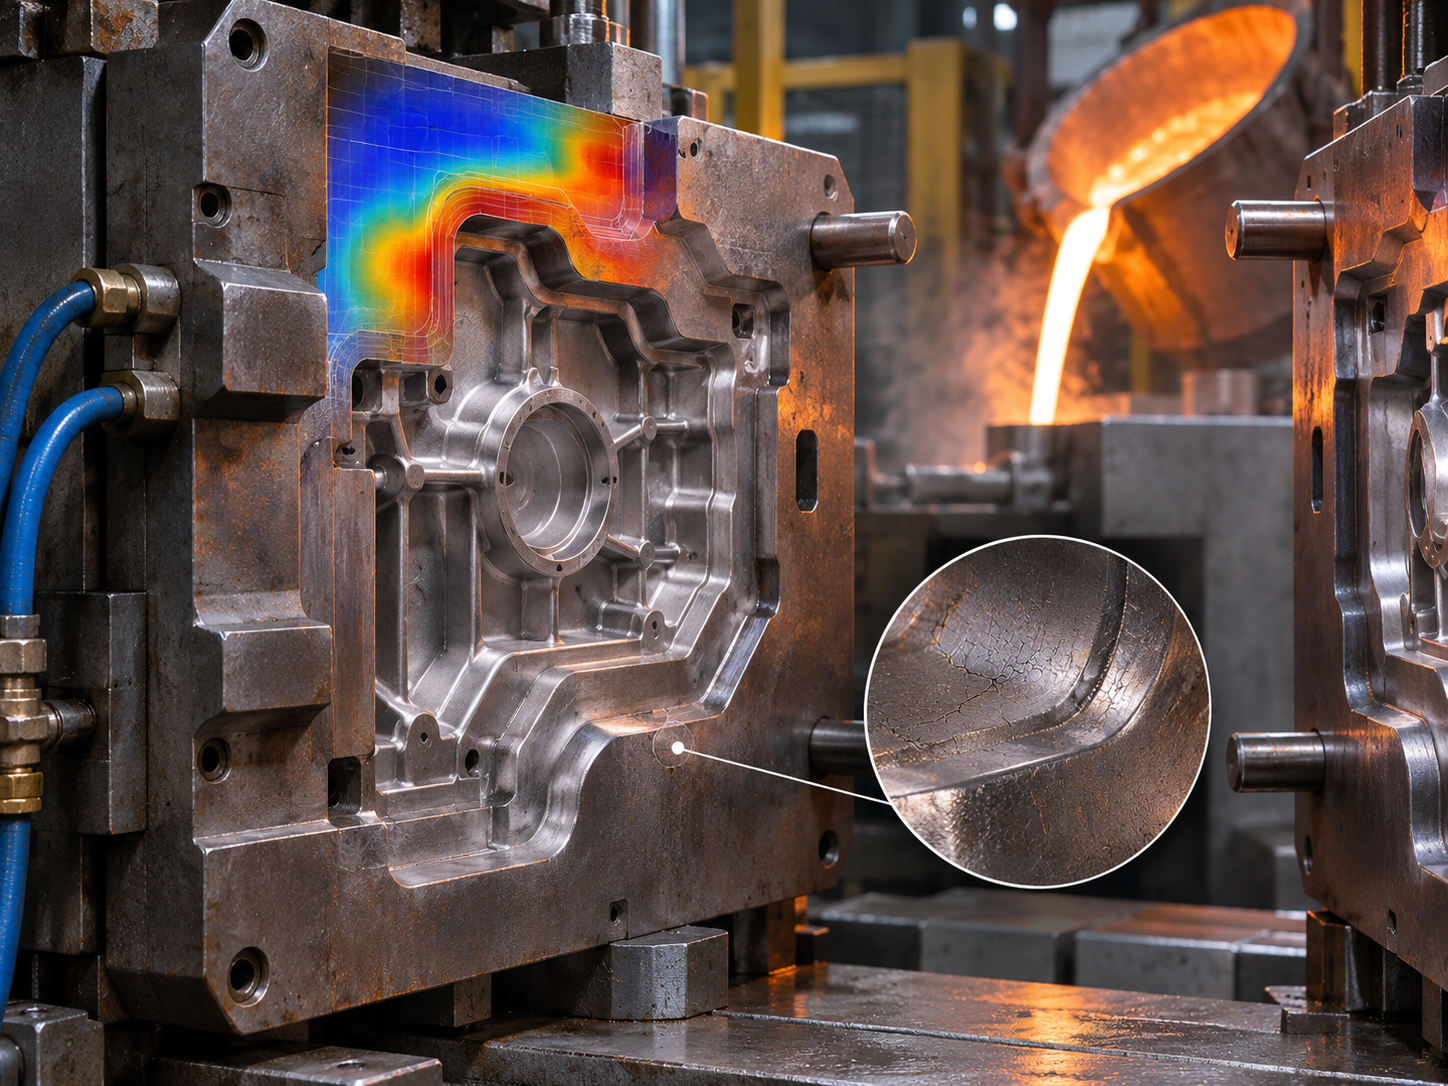
As variações dimensionais resultam de uma combinação de gradientes térmicos, transformações de fase e tensões existentes antes da têmpera. Geometrias assimétricas, diferenças pronunciadas de espessura e remoção desigual de material durante a usinagem podem intensificar a distorção.
O planejamento do ferramental deve prever sobremetal adequado para acabamento posterior, sequência de usinagem coerente e, quando aplicável, alívio de tensões antes da etapa final. Também é importante considerar direção de laminação, tolerâncias, regiões frágeis e método de fixação durante o aquecimento. Não há processo que garanta ausência completa de deformação.
Aço 4140 pode trabalhar com 58 a 60 HRC?
O SAE/AISI 4140 é um aço de baixa liga, normalmente especificado para aplicações de resistência mecânica e tenacidade, com propriedades definidas pela seção e pelo tratamento. Exigir 58 a 60 HRC em toda a seção de uma peça de 4140 não é uma especificação convencional e pode ser incompatível com a combinação de composição, dimensões e condições reais de tratamento.
Antes de estabelecer esse requisito, é indispensável perguntar se a peça necessita de dureza superficial contra desgaste ou de alta dureza integral. Em certas aplicações, um tratamento superficial apropriado, uma mudança de material ou uma combinação de núcleo tenaz e superfície resistente pode ser tecnicamente mais coerente.
Como selecionar a faixa de dureza correta?
A primeira etapa é relacionar a função da ferramenta às cargas que realmente ocorrerão. Cortes por impacto, contato deslizante, abrasão, flexão, temperatura elevada e tensões alternadas exigem equilíbrios diferentes. Em seguida, devem ser avaliados o aço escolhido, a seção crítica, o histórico de falhas e o tratamento disponível.
Um valor de HRC no desenho é necessário quando é requisito funcional, mas deve vir acompanhado de uma especificação compatível com o material. Dependendo do caso, também pode ser relevante indicar região de medição, profundidade de camada, condição superficial ou controle de distorção.
Exemplo prático: punção lascando próximo à aresta
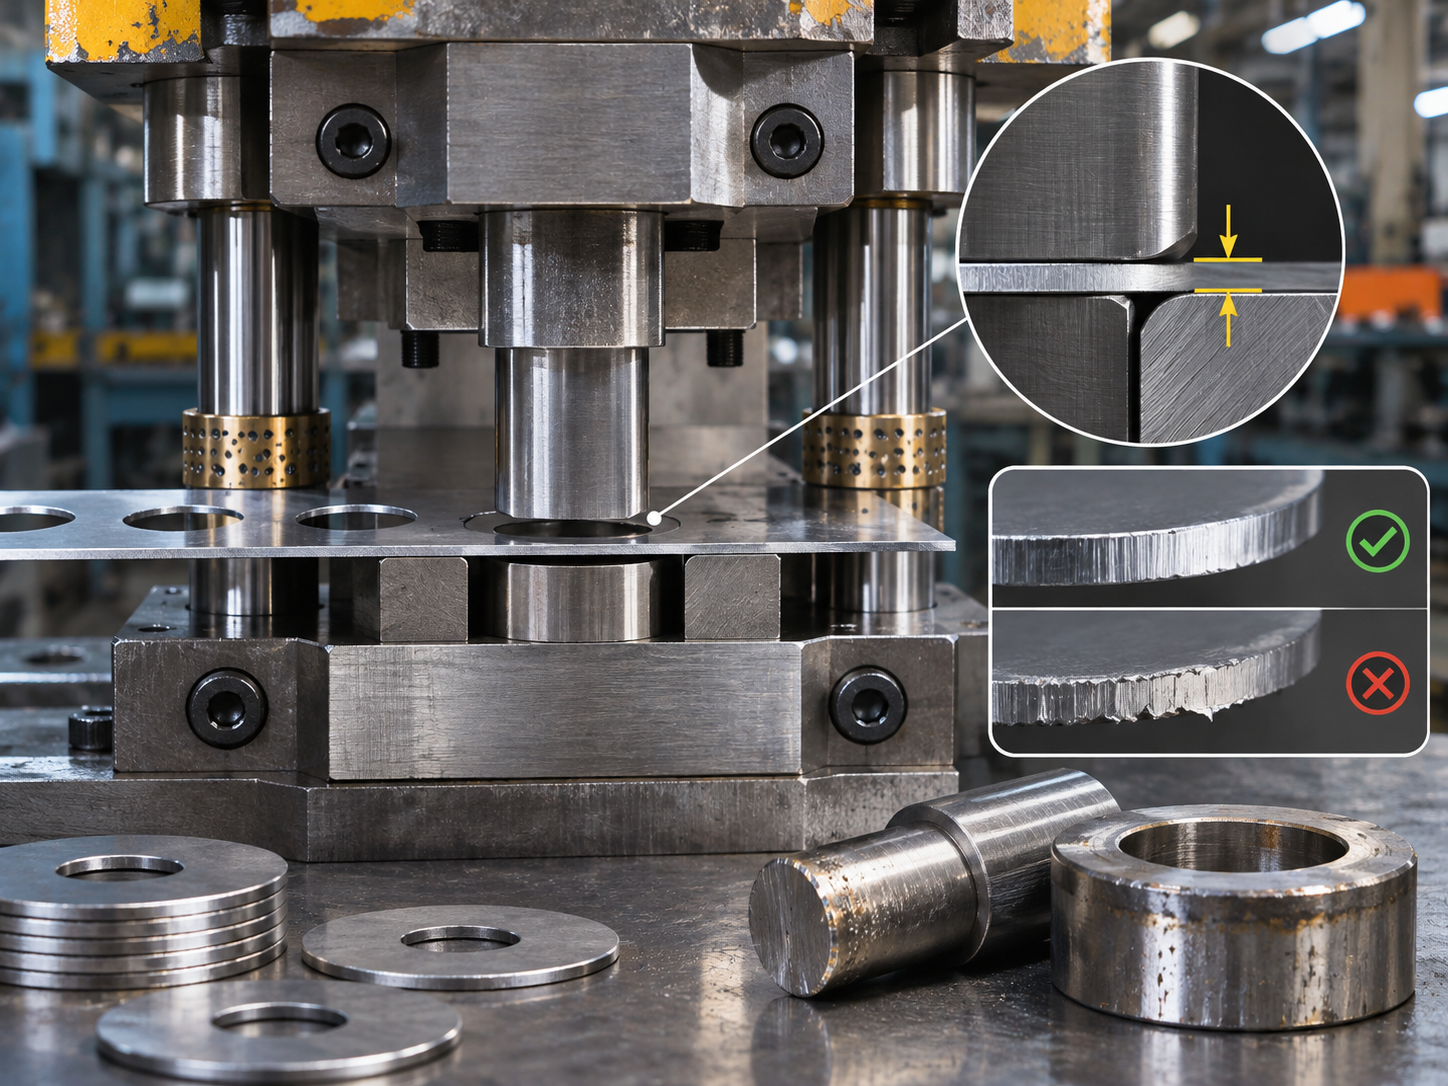
Imagine um punção que apresenta lascamento poucos ciclos após a montagem. A hipótese imediata pode ser dureza insuficiente. Entretanto, se a falha está ligada a impacto, desalinhamento ou raio de aresta inadequado, aumentar a dureza pode reduzir ainda mais a margem de segurança contra fratura.
O diagnóstico deve verificar geometria, folga, alinhamento, material da chapa, microestrutura e integridade da superfície. Só depois faz sentido revisar o tratamento térmico. A falha pode ser do projeto, da montagem ou da operação, não necessariamente do aço.
A Mach Tooling considera as características do material e os requisitos de tratamento térmico na definição das rotas de fabricação de ferramentas e componentes de precisão. O objetivo é obter o desempenho necessário, evitando requisitos que elevem o custo sem melhorar o resultado.
Em resumo: a dureza ideal é a que atende ao mecanismo de desgaste e às solicitações da aplicação, preservando resistência suficiente contra as formas de falha mais prováveis.